
M10、M7、W1Mo8Cr4VCo3高速钢介绍汇总
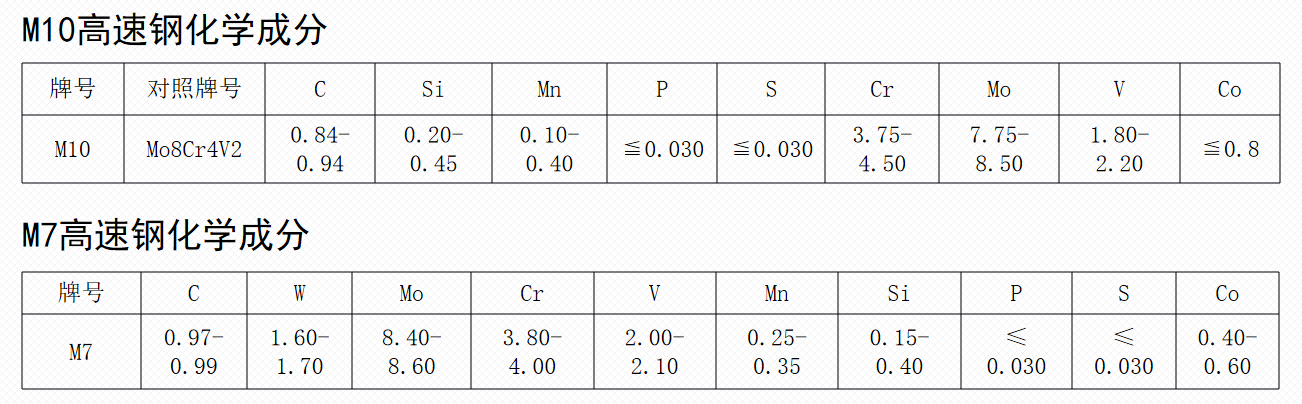
一、化学成分
二、性能与用途
M10属于钼系高速钢,碳化物细、韧性好、耐磨性与红硬性优良,淬火回火硬度≥64HRC
用途:钻头、铣刀、拉刀、齿轮刀具、冲模等,适合切削不锈钢、耐热钢等难加工材料
M7钢经热处理后,具有极高的硬度,能够有效抵抗加工过程中的磨损,显著延长工具的使用寿命。
用途:应用于各类高负荷、高精度的加工场景
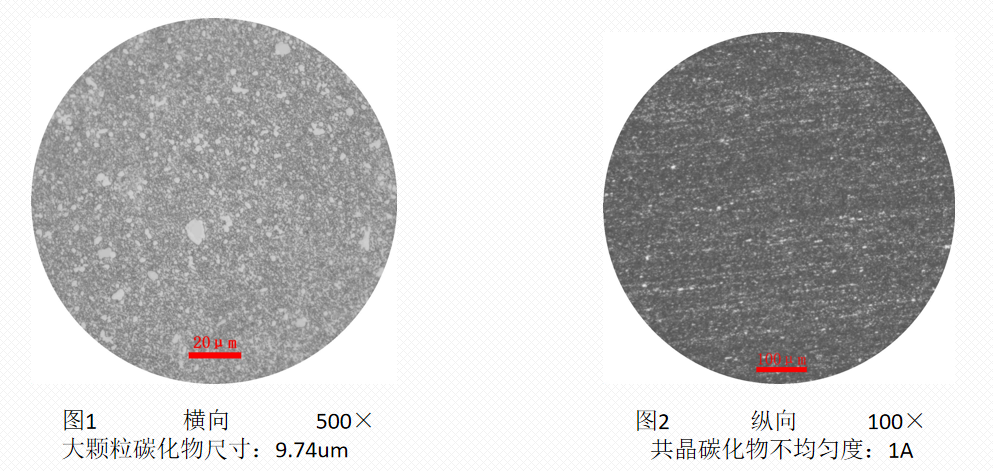
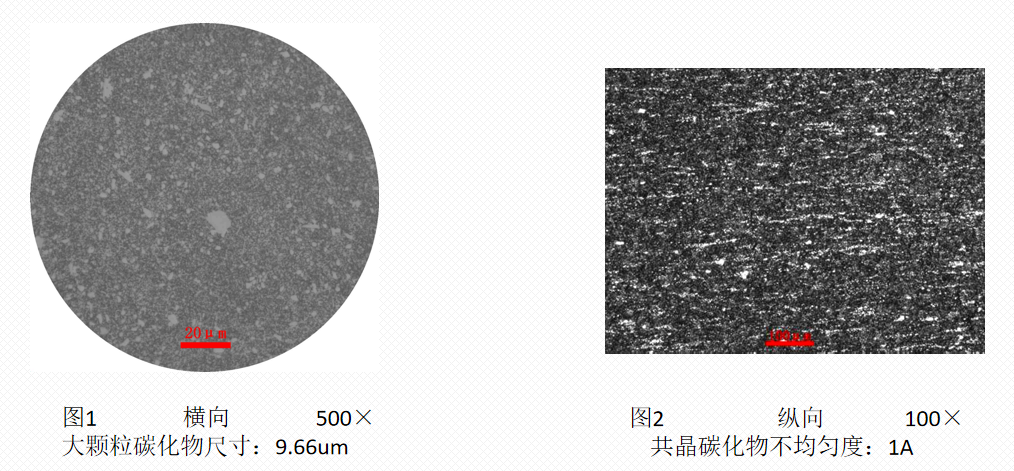
三、金相
M10高速钢:∅11mm 大颗粒碳化物颗粒度、共晶碳化物不均匀度
M7高速钢:∅8mm大颗粒碳化物颗粒度、共晶碳化物不均匀度
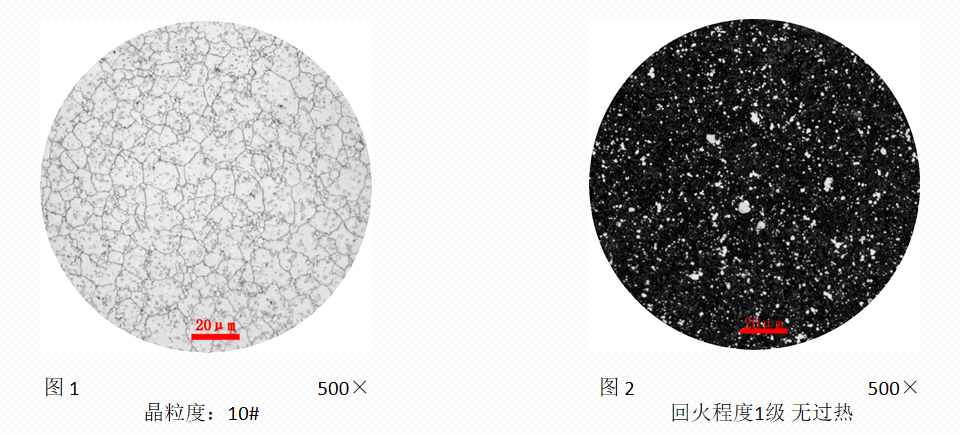
M10晶粒度、回火组织:∅11mm 使用1195℃淬火+560℃*2h*3次
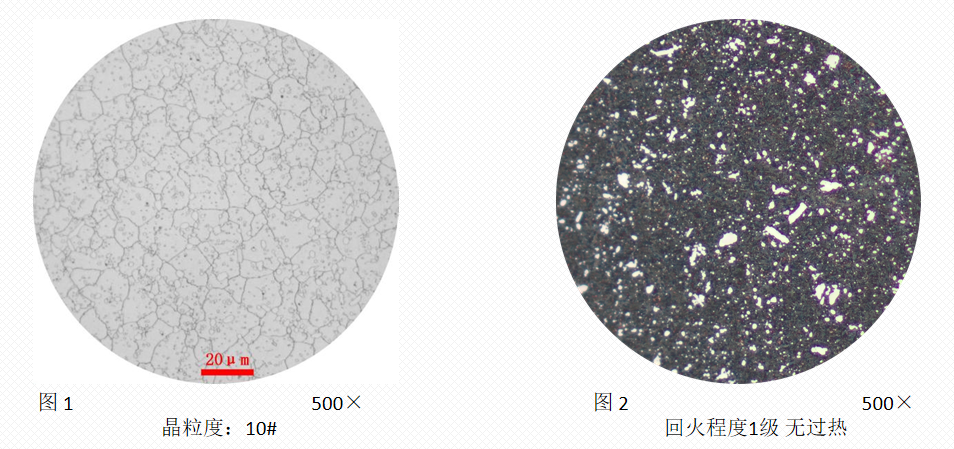
M7晶粒度、回火组织:∅8mm使用1190℃淬火+560℃*2h*3次
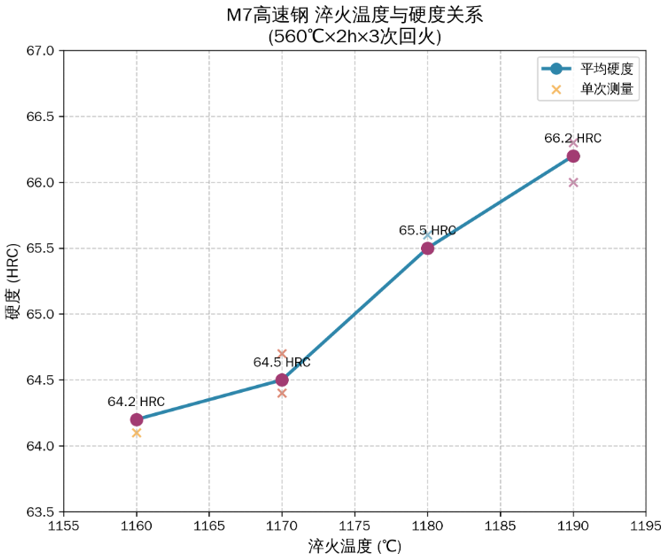
四、淬火温度-硬度曲线
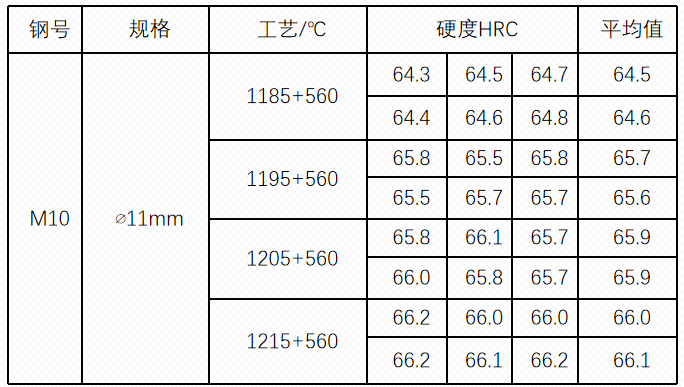
M10热处理使用560℃*2小时*3次,硬度值及曲线如下所示

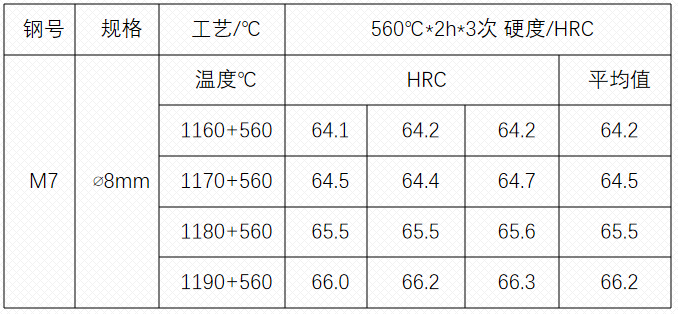
M7热处理使用560℃*2h*3次,硬度值及曲线如下所示
五、耐磨性测试
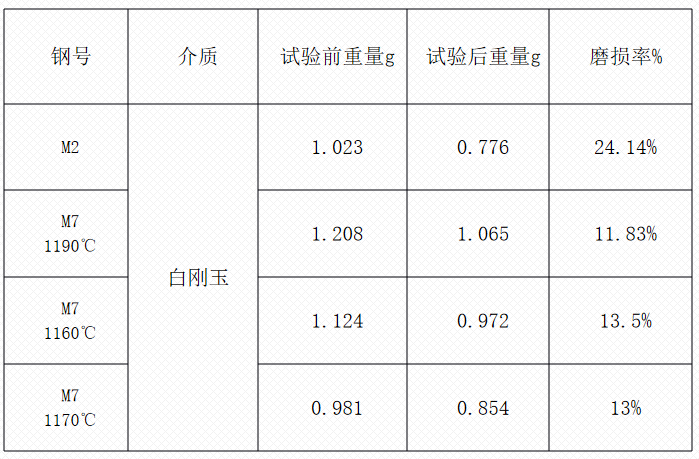
试验方案:使用M2、M10对比,使用白刚玉为摩擦介质进行摩擦试验机测试
热处理工艺:M10采用不同规格的材料,使用1185℃与1195℃分别进行淬火,560℃*2h*3次回火
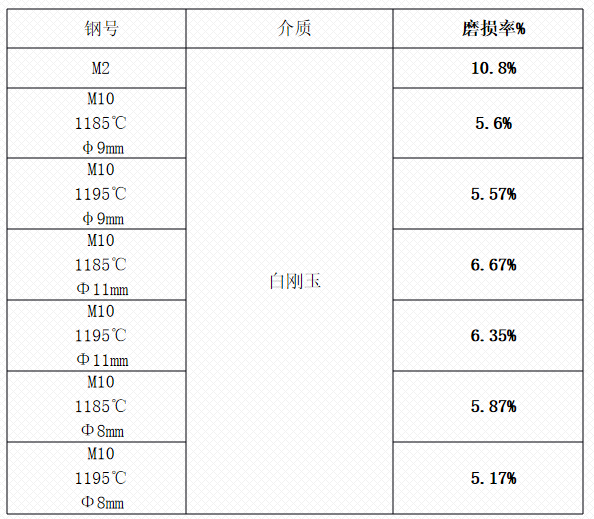
试验方案:使用M2、M7对比,使用白刚玉为摩擦介质进行摩擦试验机测试
热处理工艺:M7采用不同规格的材料,使用1160℃、1170℃、1190℃分别进行淬火,560℃*2h*3次回火
六、切削工具测试(实测案例)
6542 VS M10
基础试验条件
产品名称:磨制钻;对比材质:6542 / M10
试件材料:40Cr,硬度28-30HRC
夹持方式:刚性夹头;冷却方式:全合成切削液
机床型号:VCM650;切削方式:盲孔
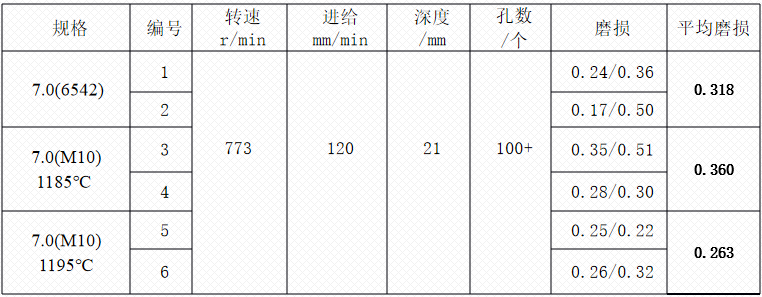
1、φ7.0钻头测试数据
2、φ8.0、φ10.0钻头测试数据
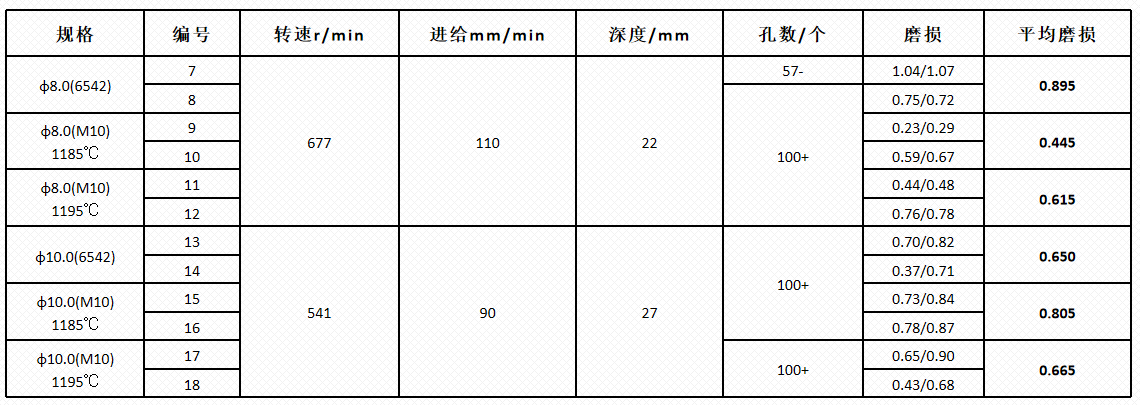
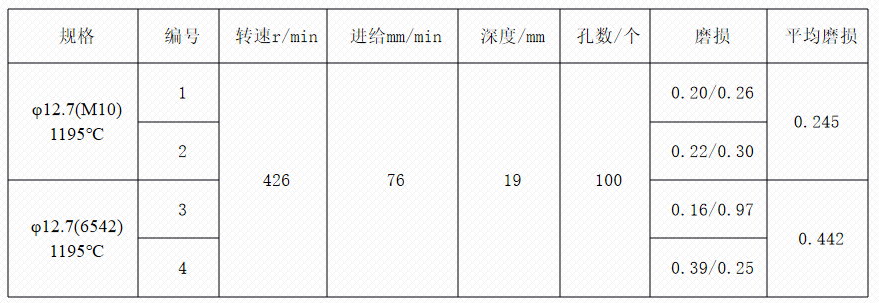
3、φ12.7钻头测试数据
磨损图片说明
M10磨损图片

M2(6542)磨损图片

6542 VS M7
基础试验条件
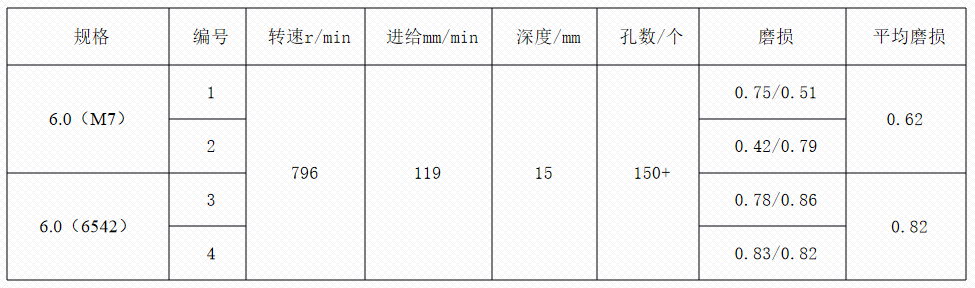
产品名称:磨制钻;对比材质:6542 / M7
试件材料:40Cr,硬度28-30HRC
夹持方式:刚性夹头;冷却方式:全合成切削液
机床型号:VCM650;切削方式:盲孔
1、φ6.0钻头测试数据
七、试验结论
对M10磨制钻分别采用1185℃、1195℃淬火,统一560℃×2h×3次回火后进行金相、切削性能测试:
推荐热处理工艺:1195℃淬火 + 560℃保温2小时,回火3次
该工艺下M10综合力学性能、耐磨切削性能最优,整体性能优于M2(6542)高速钢。
通过对M7磨制钻进行切削工具测试,1190℃+560℃*2h*3次为推荐热处理工艺,在此温度组合下,材料的性能最优,可以超过M2(6542)的性能。
八、W1Mo8Cr4VCo3高速钢化学成分(对标代替钢号M35)
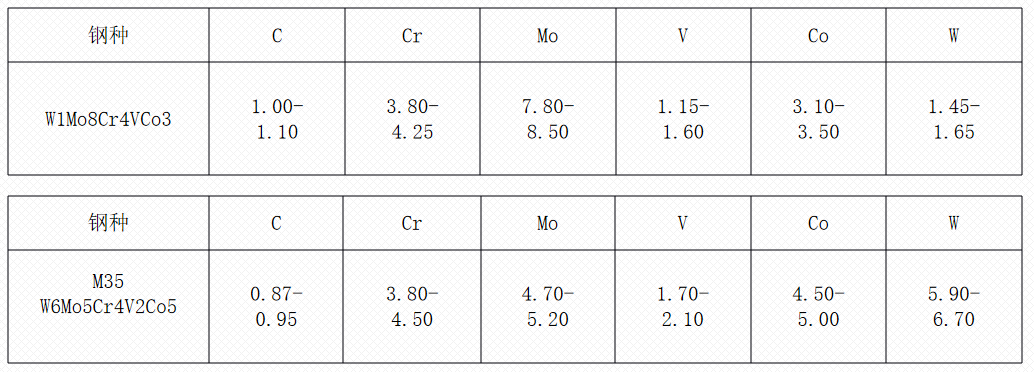
W1Mo8Cr4VCo3韧性较好,抗崩口、抗冲击能力强 ; 含 3% 钴,红硬性、高温耐磨性好
九、金相
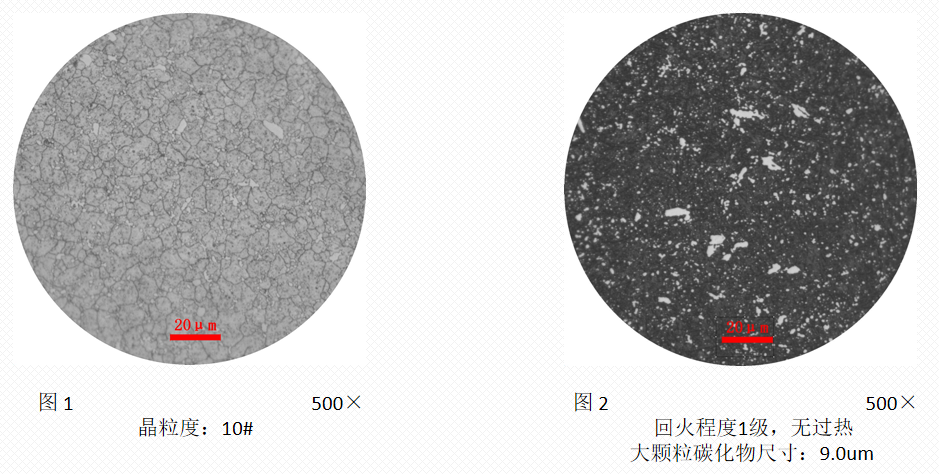
W1Mo8Cr4VCo3晶粒度、回火组织:∅8mm 使用1190℃淬火+560℃*2h*3次
十、淬火温度-硬度曲线
W1Mo8Cr4VCo3热处理使用560℃*2h*3次,硬度值及曲线如下所示


十一、耐磨性测试
试验方案:使用M35、W1Mo8Cr4VCo3对比,摩擦介质为氮化硼,耐磨性试验参数进行对比
W1Mo8Cr4VCo3热处理方案使用1170℃与1190℃,使用560℃*2h*3次回火
